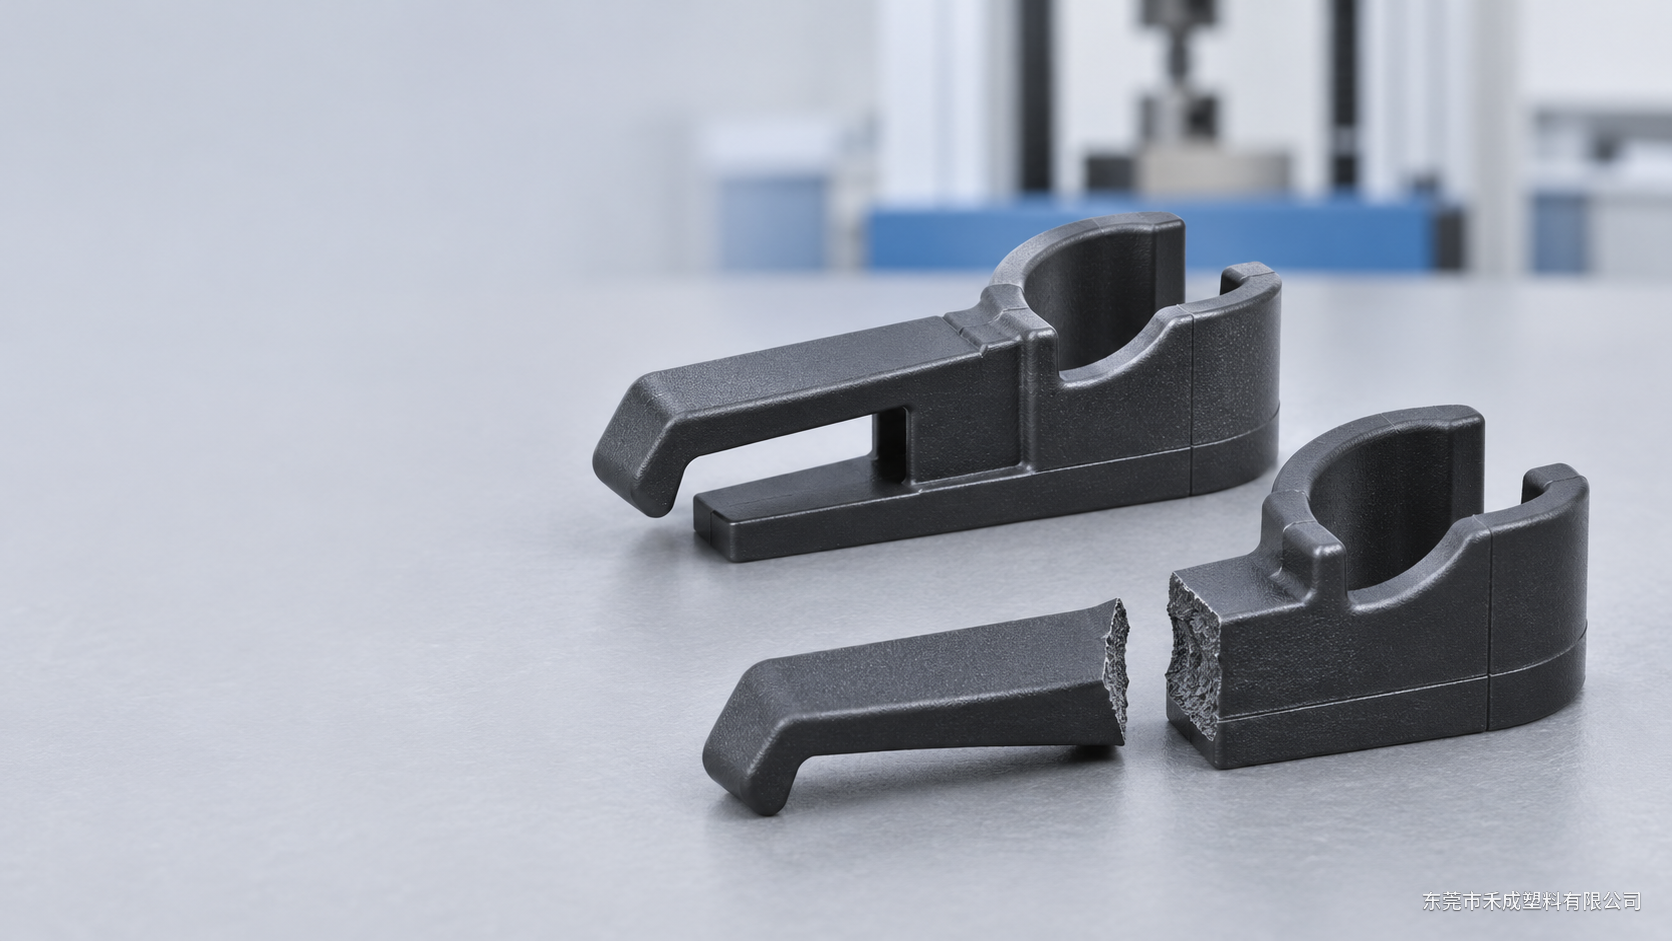
AI生成工程示意,非实测照片。塑料卡扣在装配线上“啪”一声断掉,现场最容易出现的判断是:材料不行,换一个更韧的牌号。
但如果每次都在同一个根部断裂,换料并不一定能解决问题。卡扣的根部圆角、壁厚过渡、熔接痕、脱模状态和装配过盈,任何一项都可能先把应力集中到同一个位置。更稳妥的做法,是先用三组对照试验把问题拆开,再决定改结构、调工艺还是换材料。
第一组:同一零件,改变装配方式
保留同一批次、同一模具和同一套工装,只改变插入角度、插入力速度和定位方式。至少记录三项:
1. 卡扣从哪个角度开始插入;
2. 插入时是否发生侧向偏移;
3. 插入后立即断裂,还是放置一段时间后才出现裂纹。
如果正向插入不裂、斜向插入容易断,优先排查导入面、定位筋和工装偏移。如果不同操作员的结果差异很大,说明装配窗口可能过窄,不能只用“材料太脆”解释。
第二组:同一装配条件,改变结构细节
在装配方式固定后,只改一个结构变量,建议先从根部圆角和壁厚过渡入手。卡扣根部承担弯曲载荷,尖角、短根部或突然变薄都会形成应力集中。
对照件应保持卡扣长度、材料批次、注塑条件和装配工装不变,只比较不同圆角或过渡方案。改完后不能只试装一次,应按相同的插入、保持、拔出流程做循环验证,并记录断裂位置有没有从根部转移到其他区域。
圆角变大通常有助于降低局部应力,但也会改变卡扣刚度、保持力和模具加工空间。结构调整必须和装配力、保持力一起验收,不能只看“能不能装进去”。
第三组:同一结构,核对成型和材料状态
当结构和装配都没有明显异常,再检查浇口、熔接痕、排气、顶针和冷却条件。熔体绕过孔位或多个浇口汇合时,可能在卡扣根部形成熔接痕;顶针或脱模阻力也可能让零件在出模时留下不易察觉的损伤。
材料对照时,要固定完整牌号、颜色、批次、回料比例和含水状态。ABS、PC/ABS、PA66、POM都能用于卡扣,但不同配方和状态的缺口敏感性、吸湿状态和长期保持力并不相同。一次试验只改变一个主变量,才能知道改善到底来自材料、结构还是工艺。
用断口决定下一步
把至少5个失效件和5个正常件放在一起观察,先记录裂纹起点、扩展方向和断口形貌,再回到结构和成型记录中找对应关系。若裂纹总从同一个内角起步,优先核对圆角、壁厚过渡和最大弯曲量;若只集中在某个模腔,则先查该模腔的冷却、排气、顶出和脱模状态;若低温或运输后才出现,则要把环境温度、停留时间和装配时点纳入验证。
一张可执行的排查表
| 维度 | 要记录的内容 | 建议对照 |
| 断口 | 起点、方向、断面形貌 | 失效件与正常件各5件 |
| 结构 | 圆角、壁厚、过渡、最大弯曲量 | 原结构与单变量改版 |
| 成型 | 浇口、熔接痕、模温、排气、顶出 | 不同模腔或工艺窗口 |
| 装配 | 插入角度、速度、过盈、循环次数 | 同一工装、不同操作条件 |
| 材料 | 完整牌号、批次、回料、含水状态 | 一次只改一个变量 |
卡扣断裂不是简单的“软料换硬料”问题。先定位断口,再做装配、结构和成型的单变量对照,最后才评估材料,才能形成可复现、可验收的改善闭环。
本文为常见工程排查方法,图片为示意图,不代表某一具体牌号的实测结果。实际选材应结合完整物性、成型记录和组件验证。