外壳刚注塑出来,外观看着没问题,装配时螺丝一锁,螺丝柱却裂了。还有一些产品,当天装好没异常,放了一段时间才出现细裂纹。
遇到这种情况,采购想换一种更韧的ABS,生产想调工艺,装配想降低扭矩。到底先动哪一项?
先留住开裂样件,记下裂纹位置和出现时间,再沿着下面5个方向排查,比同时换料、调机、换螺丝更容易找到线索。
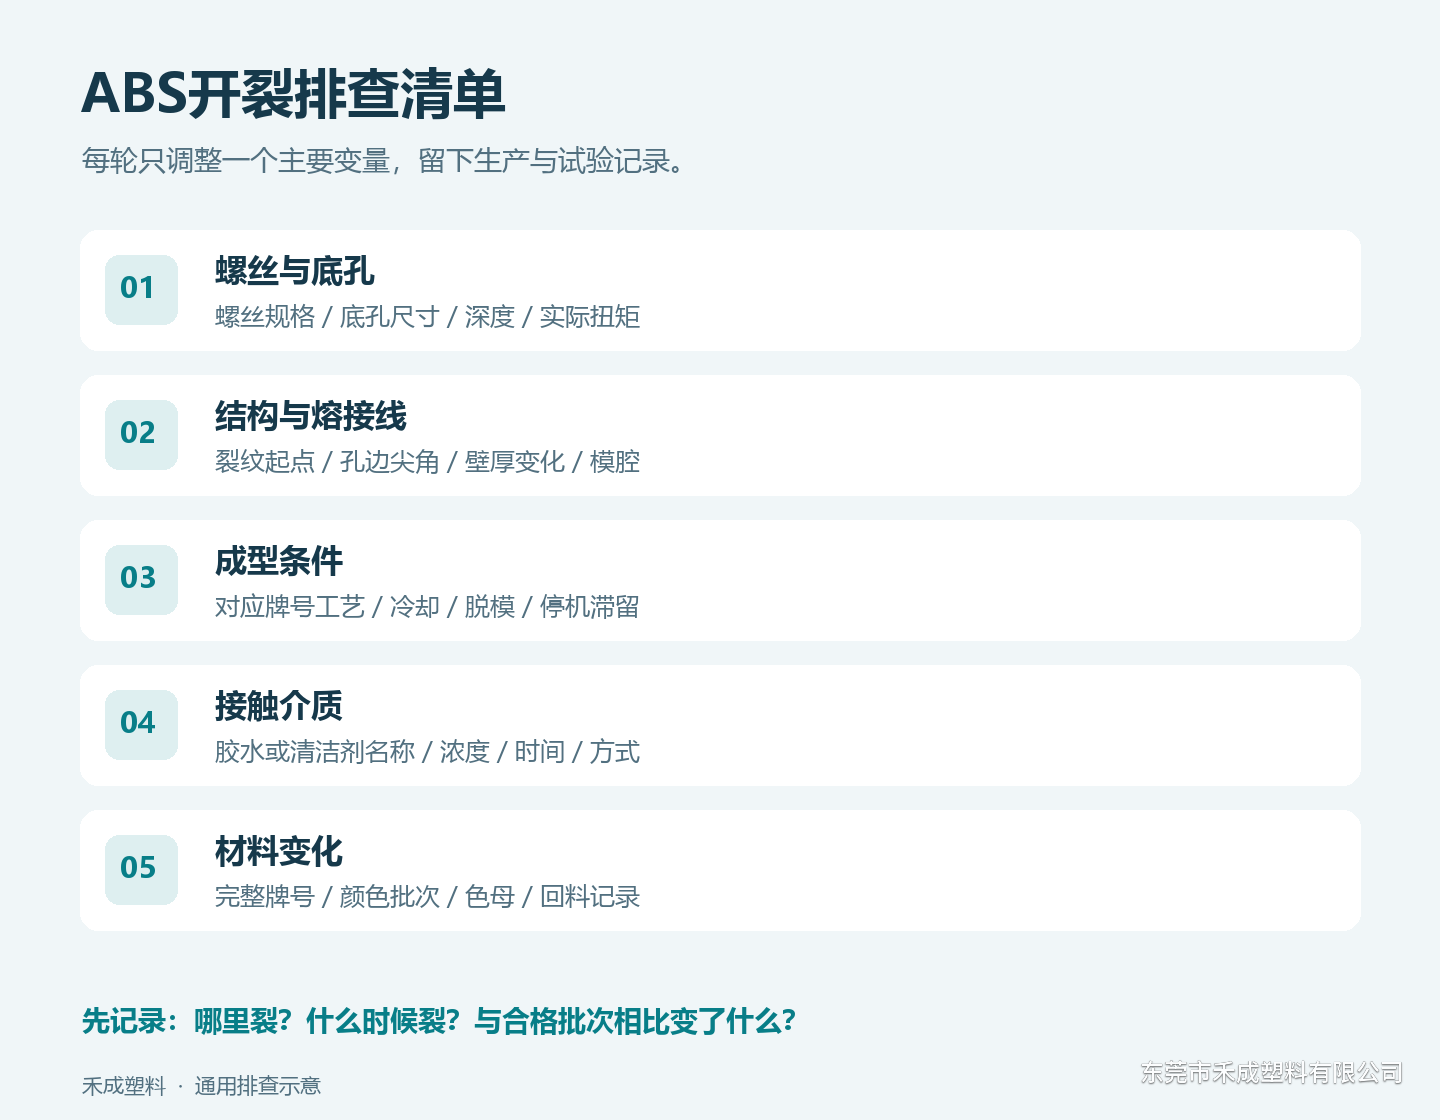
1. 螺丝和底孔,是否真正匹配?
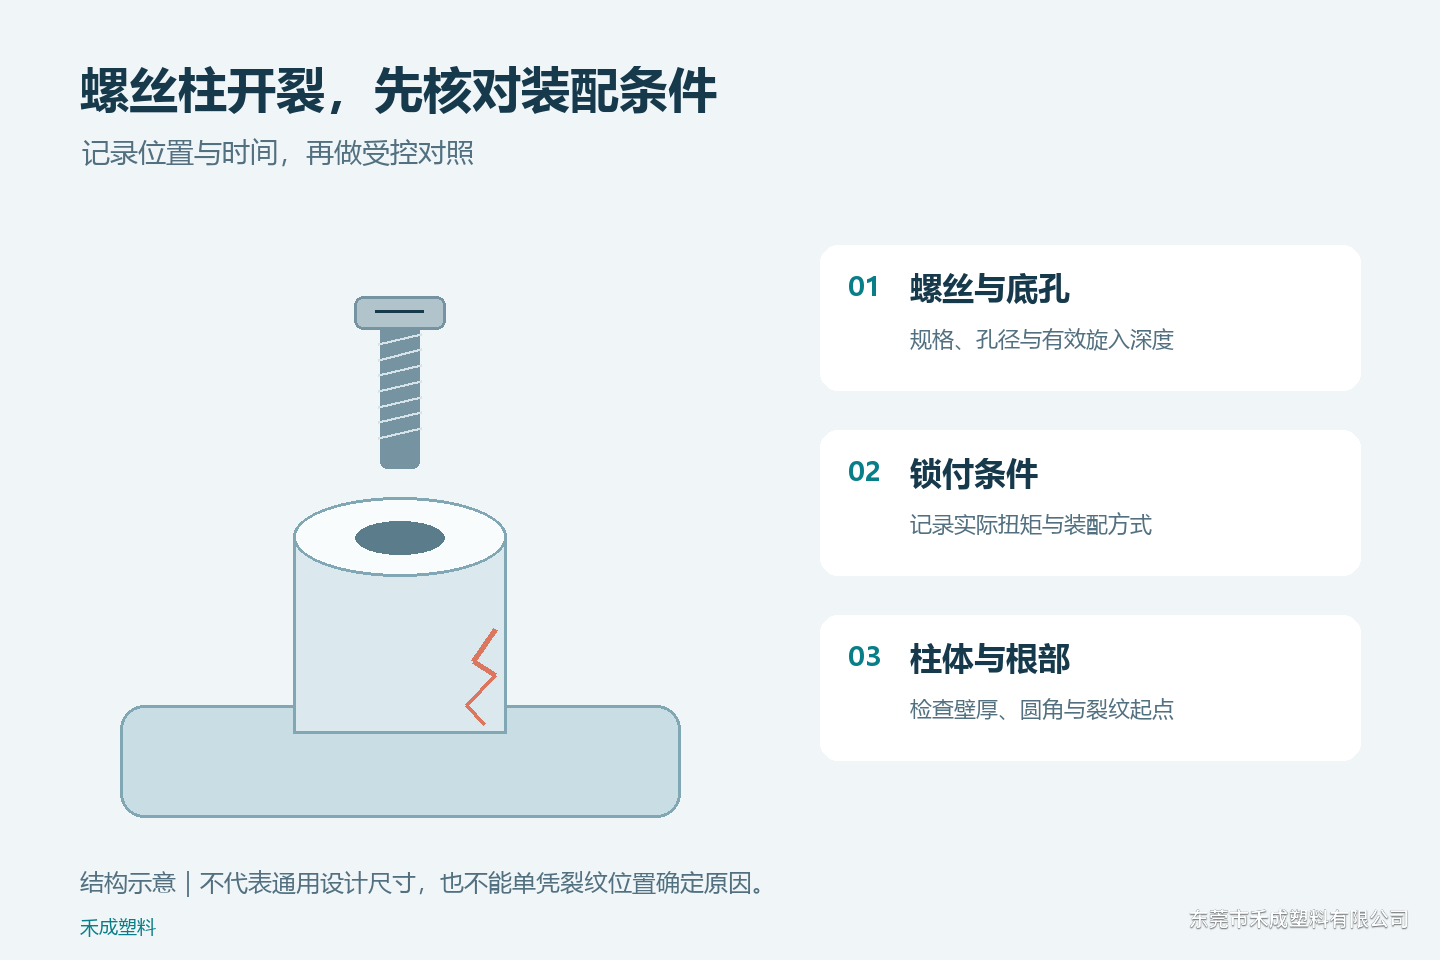
如果裂纹集中在螺丝柱,先核对螺丝规格、底孔尺寸、有效旋入深度和实际锁付扭矩。
底孔偏小、螺丝不适合塑料件、旋入过深或锁付过紧,都可能让局部承受过大的装配应力。螺丝柱的壁厚、根部圆角,也值得一起检查。
可以先做一组小批量对比:使用同批注塑件和同一种螺丝,记录不同受控扭矩下的装配结果,并保留样件观察后续变化。测试范围要满足产品设计要求,不能以“没有拧裂”代替连接强度验证。
最先问清楚的,是哪里裂、什么时候裂、怎样锁的螺丝。
2. 裂纹位置,有没有熔接线或结构薄弱点?
观察裂纹是否总从同一个位置开始,例如孔边、尖角、薄壁与厚壁交界处,或两股熔体汇合的位置。
熔接线所在区域可能比较薄弱,但表面有一条线,并不能直接认定它就是开裂原因。还要结合浇口位置、充填情况、排气和实际受力方向判断。
检查时,可以给裂纹拍近照,标出浇口、螺丝孔和受力方向。如果是多腔模具,还应记录是否集中在某个模腔,避免把局部问题误判成整批材料问题。
3. 成型条件,有没有让零件留下较大的内应力?
制品外观合格,不代表内部应力一定合适。保压、冷却、脱模,以及熔体和模具温度,都可能影响成型后的状态。
排查时,先核对完整牌号对应的加工建议,再检查实际生产记录。重点关注冷却是否充分、脱模是否顺畅、停机后是否存在熔体长时间滞留等情况。
不同ABS牌号的适用条件有差异,不宜把别人的一套温度、压力直接搬到自己的机器上。每轮试验尽量只调整一个主要变量,同时记录外观、尺寸和装配结果。
4. 胶水、清洁剂等接触物,有没有参与其中?
如果产品装好时正常,经过擦拭、点胶、印刷或使用一段时间后才开裂,要把接触过的物质也列入排查。
某些化学介质与持续应力共同作用,可能诱发或加剧ABS开裂。这里不能只看“酒精”“胶水”这样的通称,应记录具体产品、浓度、接触时间和使用方式。
可以用同批零件做小样对照:一组按实际流程接触相关物质,一组不接触,其他条件尽量一致。对照结果是判断线索,确认适用性仍需要结合实际使用环境和验证要求。
5. 牌号、配色和回料使用,是否发生了变化?
“一直用ABS”并不足以说明材料条件没有变化。需要核对生产商、完整牌号、颜色、批次,以及色母和回料的使用记录。
回料来源、使用比例或混入杂料,都可能影响制品表现;配色体系发生变化,也值得核查。即使两个牌号的某项冲击强度数值接近,也不能据此保证它们在同一结构、同一工艺下装配表现相同。
如果考虑换料,先把问题交代清楚:零件用途、壁厚、受力方式、开裂位置,以及是否有耐热、阻燃等要求。让候选材料在实际模具和装配条件下试料,再决定是否切换。
这份排查记录,可以直接照着填
- 材料:生产商、完整牌号、颜色、批次。
- 制品:开裂位置、出现时间、模腔编号和照片。
- 装配:螺丝规格、底孔尺寸、旋入深度、锁付扭矩。
- 生产:主要成型条件、色母与回料使用情况。
- 后处理:接触过的胶水、清洁剂等具体产品及使用方式。
- 对照:此前合格批次与当前批次,有哪些条件发生变化?
有了这些记录,采购、注塑、模具和装配人员才更容易围绕同一个问题讨论,也更方便向材料供应商说明需求。
先把开裂条件说明白,再判断要调整结构、工艺、装配,还是更换材料。
禾成塑料